MES, CMMS, CEP, LMS, CIL, ALMOX: qué sistema resuelve cada problema de la planta
Demasiadas siglas, proveedores que dicen hacerlo todo y una hoja de cálculo que nadie quiere soltar. Esta guía parte del problema que usted siente en la planta y llega al sistema que lo resuelve — con el indicador que debe moverse y las señales de que llegó el momento.
Por qué es tan fácil perderse al comprar un sistema industrial
Quien busca software para la planta encuentra, en pocos minutos, MES, MOM, CMMS, EAM, QMS, CEP, SPC, LMS, WMS… Cada proveedor usa las siglas a su manera, casi todos dicen que lo hacen todo y las demostraciones muestran pantallas bonitas — rara vez el problema que usted necesita resolver mañana temprano.
El resultado es conocido. La empresa compra por la sigla, no por el dolor. Contrata un sistema enorme y usa una fracción, o compra cuatro herramientas que no se comunican y empieza a capturar la misma información en cuatro lugares. Un año después, la hoja de cálculo paralela sigue viva.
La pregunta correcta no es “¿qué sistema necesito tener?”, sino “¿qué problema quiero dejar de tener?”. Cada sistema industrial existe para mover un indicador específico. Si usted sabe qué indicador duele, sabe por dónde empezar.
En esta guía usamos los módulos de la plataforma ProMOS® como ejemplo concreto, porque conocemos cada pantalla por dentro. Pero la lógica vale para cualquier proveedor: conecte el síntoma con el sistema, el sistema con el indicador — y solo entonces mire las pantallas.
Siete sistemas, siete preguntas distintas
Cada sistema responde a una pregunta que la planta se hace todos los días. Haga clic en una tarjeta para ir directo a la explicación.
¿Cuánto producimos, cuánto perdimos y por qué?
OEECMMSMantenimiento¿Los equipos se cuidan antes de que fallen?
MTBF · MTTR · cumplimientoALMOXAlmacén¿El repuesto correcto está en el estante cuando mantenimiento lo necesita?
Bajo mínimo · valor en stockCEPQualityWeb¿El producto y el proceso están dentro de los límites?
% NOK · Cp/CpkLMSCapacitaciones¿Quién está habilitado para hacer qué — y hasta cuándo?
Vencidas · % aprobaciónCILLimpieza, inspección, lubricación¿Las condiciones básicas de los equipos están al día?
% cumplimiento · % NOKTercerosGestión de Terceros¿Las empresas y personas contratistas tienen la documentación al día?
% conformidadPA · FMEA · LABEL · LOGLo que conecta todoPlanes de acción, análisis de fallas, etiquetas de anomalías y logbook: los módulos que llevan el problema hasta quien lo resuelve.
Ver la plataformaDel síntoma al sistema
Busque la frase que ya escuchó en la junta de la mañana. Al lado, el sistema que ataca el problema y el indicador que debe cambiar.
| Lo que se escucha en la planta | Sistema | Indicador que se mueve |
|---|---|---|
| “No sé por qué para la línea — y cada turno cuenta una historia distinta.” | MES | OEE, principales paros, disponibilidad |
| “El número de producción sale de una hoja de cálculo llenada al final del turno.” | MES | OEE por turno, operador y producto |
| “El preventivo se atrasa y la misma máquina vuelve a fallar.” | CMMS | MTBF, MTTR, % de cumplimiento de los planes |
| “Mantenimiento espera el repuesto — y el almacén está lleno de lo que nadie usa.” | ALMOXCMMS | Artículos bajo mínimo, stock inmovilizado, previsión de faltantes |
| “Checklists de calidad en papel; en la auditoría nadie encuentra el registro.” | QualityWeb | % NOK, trazabilidad de los registros |
| “El proceso oscila y el desperdicio aparece sin aviso.” | CEP | Cp, Cpk, cartas de control |
| “Capacitación vencida; matriz de habilidades en una hoja que nadie actualiza.” | LMS | Capacitaciones vencidas, % de aprobación |
| “Limpieza, inspección y lubricación dependen de la memoria de quien está en el turno.” | CIL | % de cumplimiento del plan, % NOK |
| “La documentación de contratistas llega por correo y vence sin que nadie lo note.” | Gestión de Terceros | % de conformidad, documentos vencidos |
| “La acción se acordó en la junta y nadie sabe quién quedó a cargo.” | PA | Acciones con responsable, plazo y estatus |
MES: para ver a dónde se va el tiempo de la línea
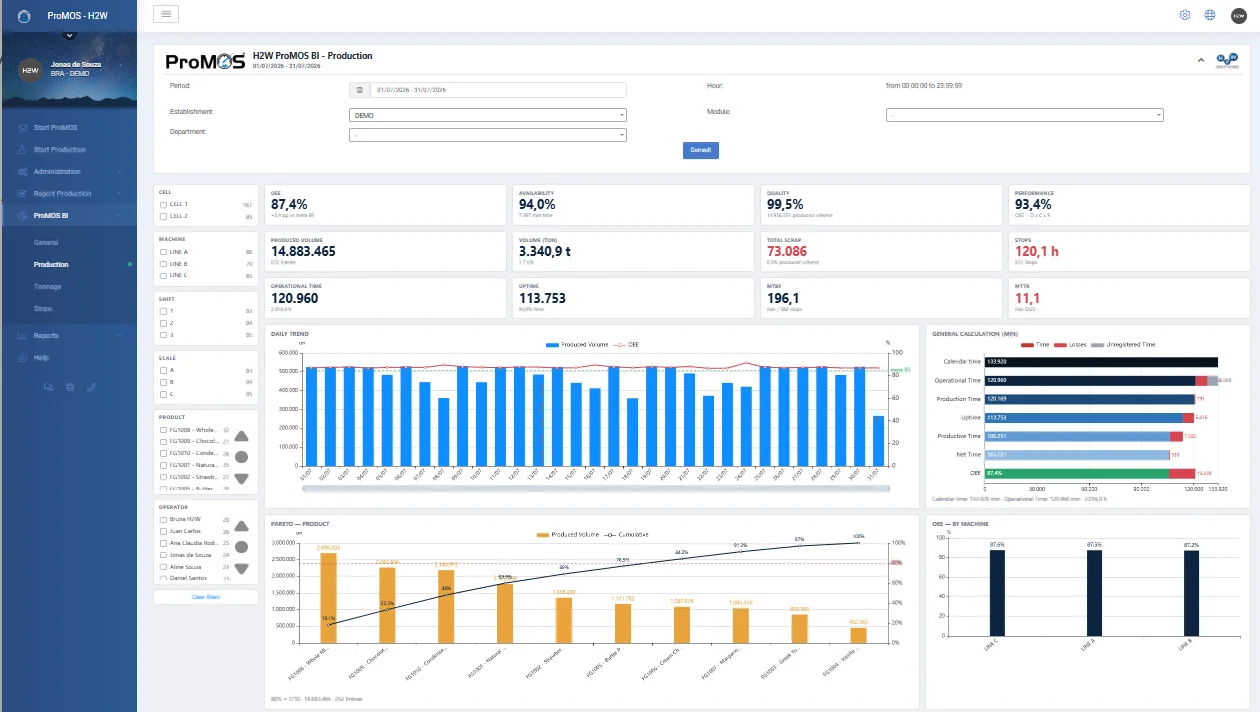
El MES (Manufacturing Execution System) registra lo que pasa en producción, turno a turno: órdenes, volúmenes, paros y pérdidas. Con eso calcula el OEE — disponibilidad, desempeño y calidad — y muestra dónde está la pérdida.
Resuelve el problema más caro de la planta: capacidad que existe, que ya se pagó, y que se escapa en paros, baja velocidad y desperdicio sin que nadie pueda decir cuánto. Para entender el indicador a fondo, vea la guía visual del OEE.
Lo que debe ofrecer
- Registro por orden, turno y operador, con validaciones (sin traslapes en la misma máquina, sin registrar sin velocidad u operador).
- Paros con motivos configurables y Pareto automático; periodos no operativos que no cuentan como pérdida.
- Cálculo del OEE abierto, indicador por indicador — sin número mágico.
- Panel de línea para la TV de planta, con el OEE del turno contra la meta y los 5 principales paros.
- Interfaces con el ERP y captura de cantidades y paros directo de PLCs, sensores o sistemas de supervisión.
Señales de que lo necesita
- El OEE se calcula en hoja de cálculo, por alguien, días después.
- La junta diaria discute si el número es correcto, y no la causa de la pérdida.
- Nadie sabe decir qué paro costó más en el mes.
CMMS: para que mantenimiento deje de apagar incendios
El CMMS (Computerized Maintenance Management System) organiza el trabajo del equipo de mantenimiento: registro y ficha técnica de los equipos, solicitudes, órdenes de servicio, planes preventivos y predictivos, costos.
Resuelve el mantenimiento que vive de correctivos — donde el preventivo existe en papel pero se corre en el calendario, y nadie sabe cuánto cuesta mantener cada equipo.
Lo que debe ofrecer
- Estructura de activos (área, línea, equipo, componente) con ficha técnica, anexos e historial de cada equipo.
- Solicitudes de cualquier área, evaluadas por mantenimiento antes de convertirse en orden de servicio.
- Planes preventivos, predictivos, de metrología y rutas de inspección y lubricación que generan las órdenes solos y reprograman la siguiente al cerrar.
- Costo total de la OS: horas × costo/hora, materiales y repuestos, servicios de terceros y rentas.
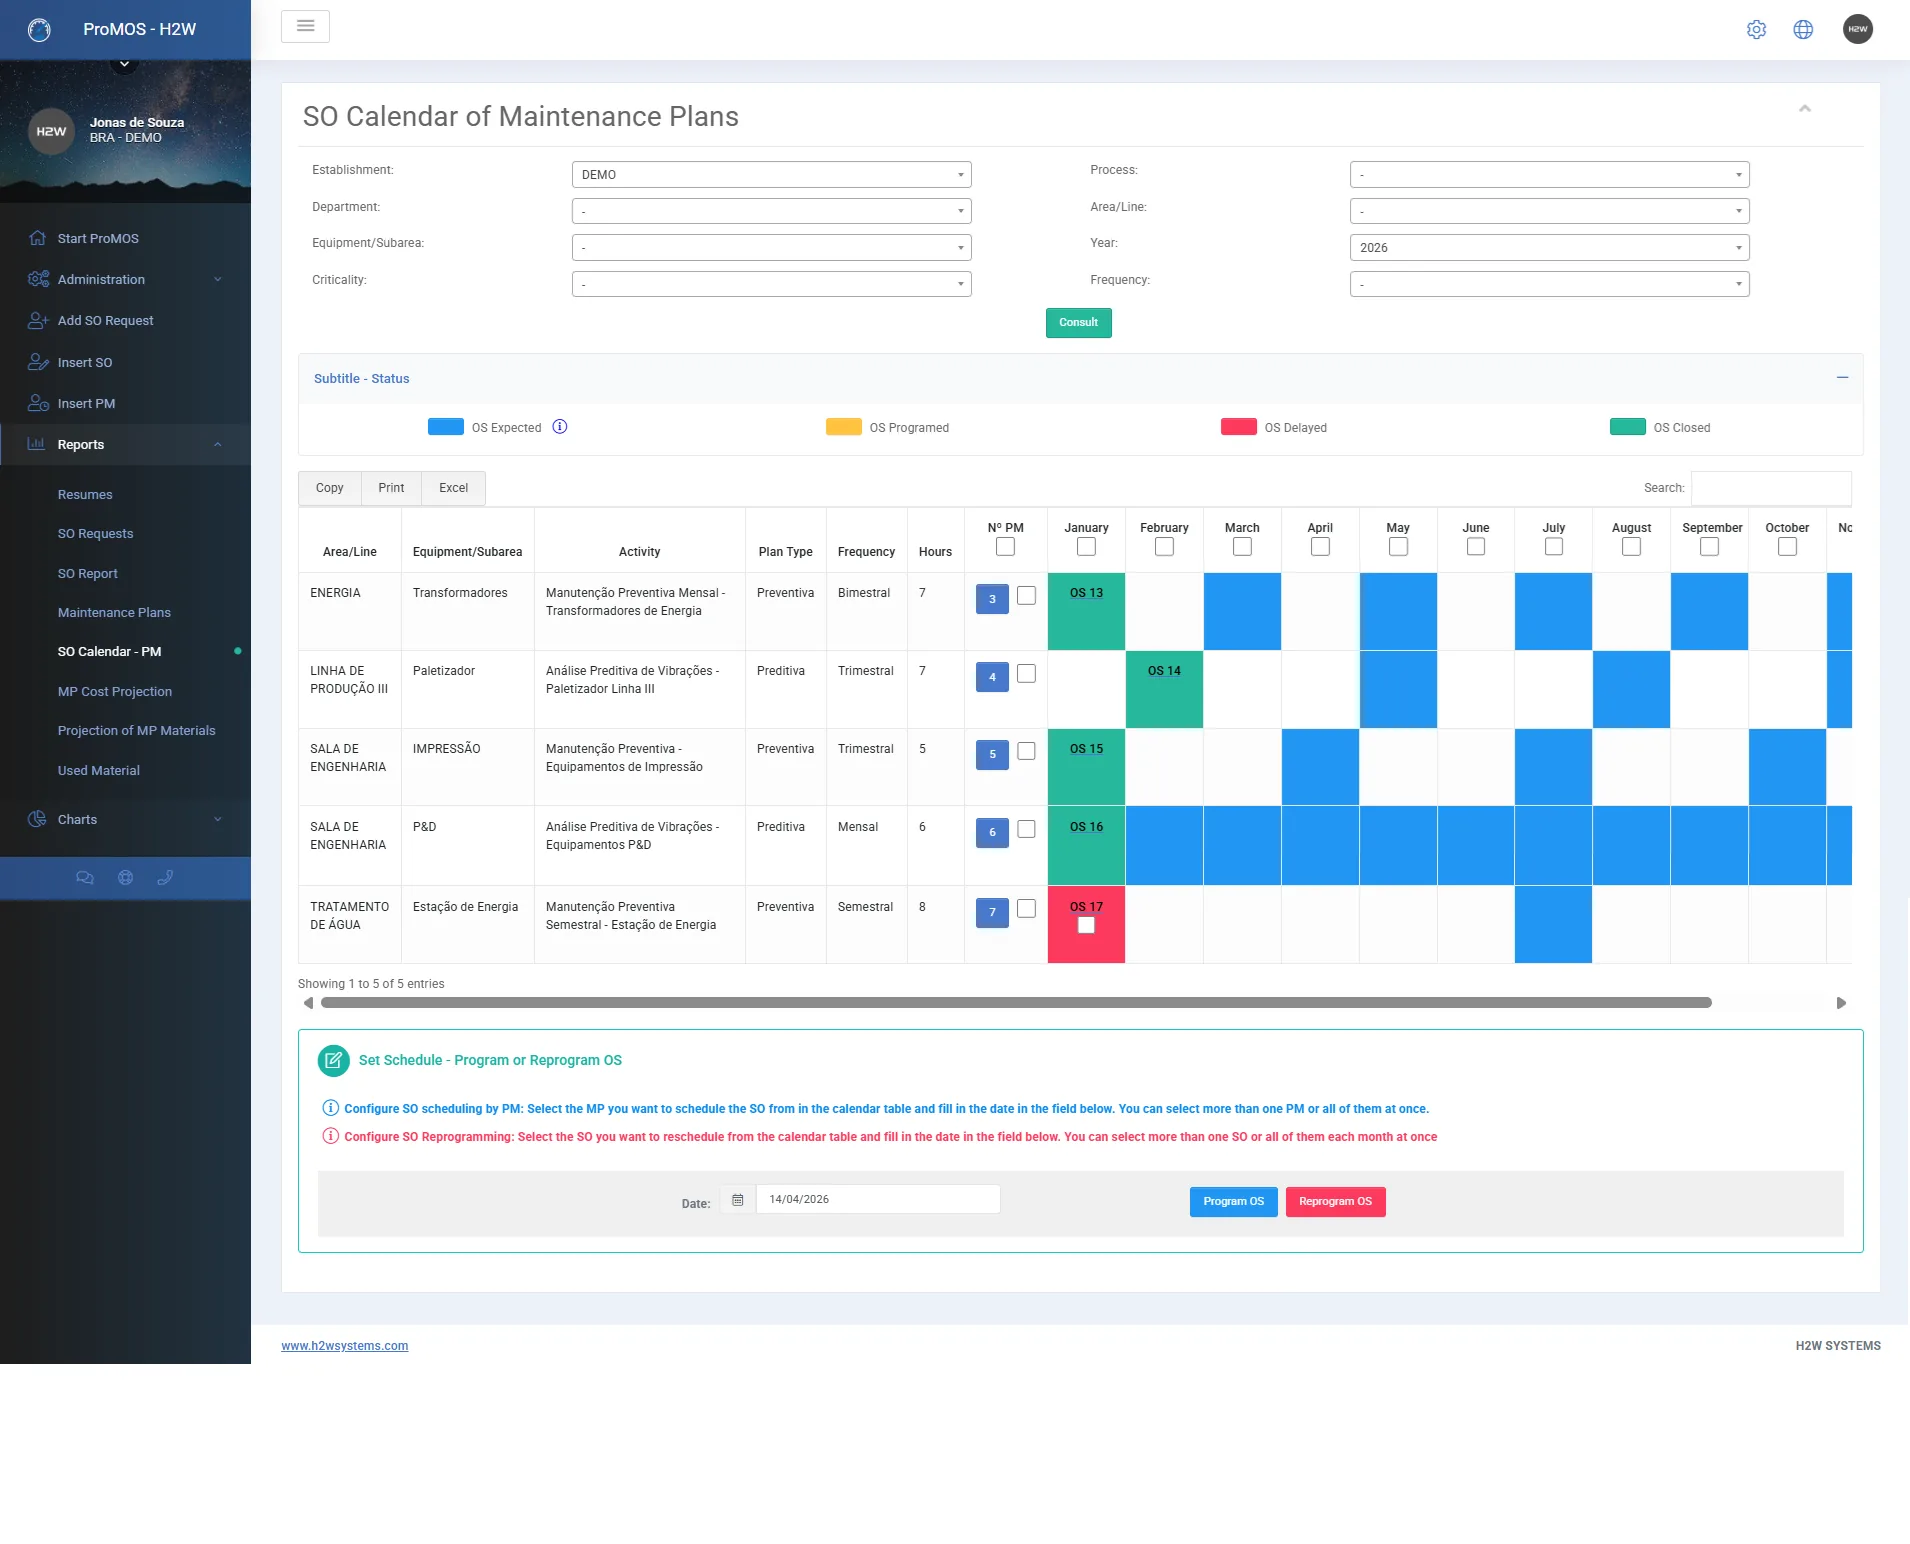
- Calendario con órdenes previstas, programadas, atrasadas y cerradas, con reprogramación en lote.
Señales de que lo necesita
- El preventivo se controla en hoja de cálculo o en un pizarrón.
- El historial del equipo está en la cabeza del técnico más antiguo.
- El presupuesto de mantenimiento se discute sin saber a dónde se fue el dinero.
ALMOX: para que el repuesto esté ahí cuando mantenimiento lo necesita
El almacén industrial controla materiales y repuestos: entradas, reservas, salidas e inventario, con el costo promedio actualizado automáticamente.
Parece un tema administrativo, pero aquí nacen muchos paros largos: la orden está abierta, el técnico está listo y el repuesto no está en el estante. Del otro lado, el inventario acumula artículos que nadie usa — dinero inmovilizado.
Lo que debe ofrecer
- Entradas con proveedor, factura y valor; salidas valorizadas al costo promedio del momento.
- Reservas con fecha prevista de salida y bloqueo del retiro de cantidades ya reservadas.
- Stock mínimo, lista de reposición con proveedor y curva ABC del consumo.
- Stock sin movimiento desde hace 30, 60, 90, 180 o 365 días, con valor.
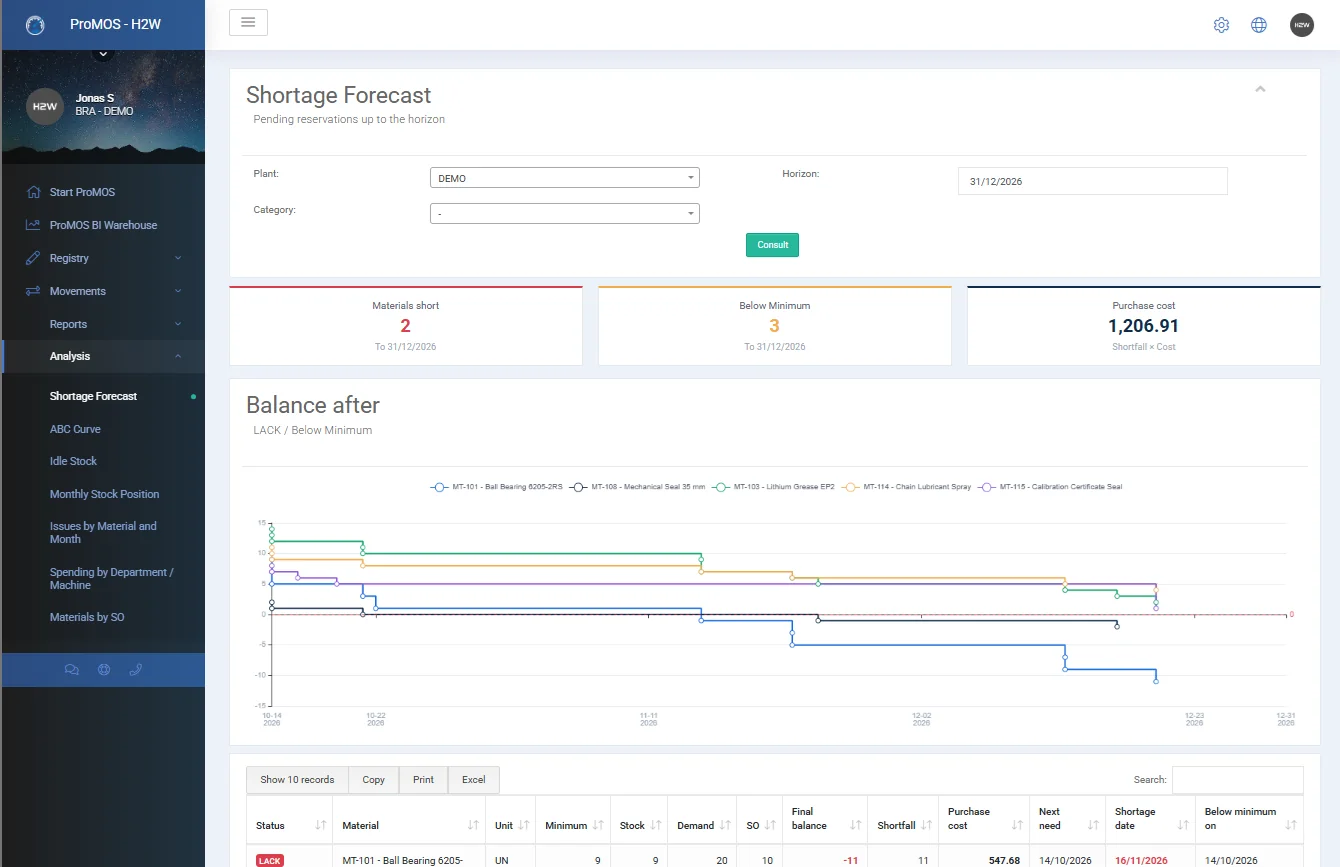
- Con el CMMS: catálogo único, repuestos de las OS reservados automáticamente y descontados al cierre, y previsión de faltantes a partir de las órdenes programadas.
Señales de que lo necesita
- El saldo del sistema no coincide con el estante.
- La compra de emergencia se volvió rutina.
- Nadie sabe cuánto dinero está inmovilizado en repuestos.
QualityWeb y CEP: para sacar la calidad del papel y que el proceso deje de oscilar
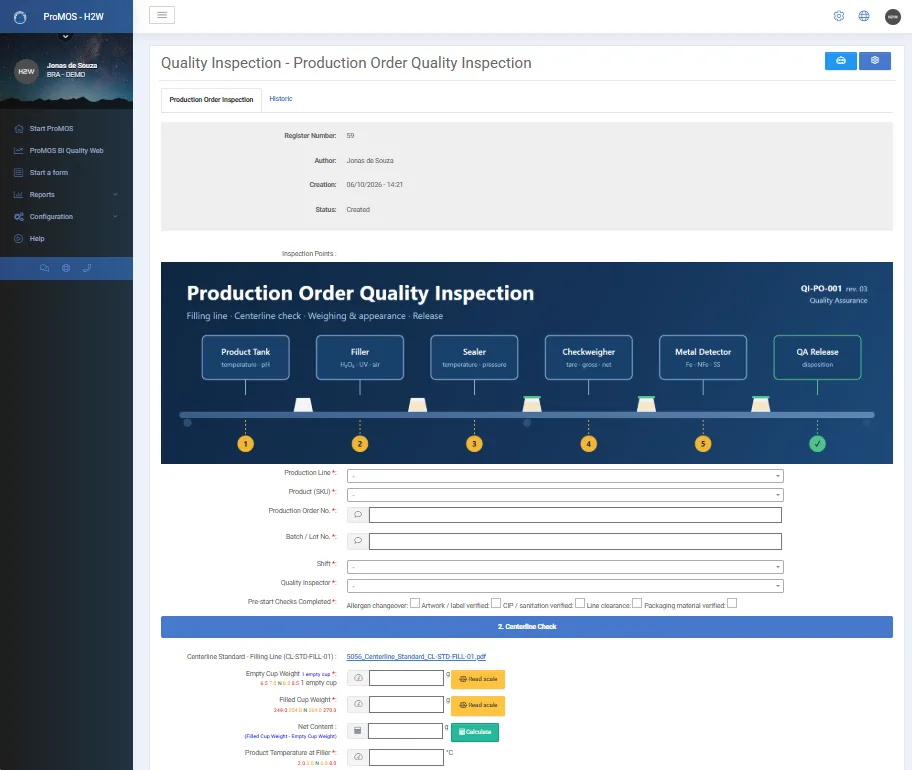
Aquí hay dos necesidades que van juntas. La primera es digitalizar los registros de calidad — checklists, centerlines, análisis de laboratorio, liberación de lotes, auditorías — que hoy viven en tablas de apuntes y carpetas. La segunda es el CEP (Control Estadístico de Procesos), que usa esos datos para mostrar si el proceso es estable y capaz.
En ProMOS®, las dos están en el mismo módulo, QualityWeb. Y la estabilidad del proceso no es solo tema de calidad: en una investigación con 25 líneas, la capacidad del proceso explicó el 87% de la variación del OEE.
Lo que debe ofrecer
- Formularios creados y modificados por su propio equipo, sin programación — incluso con un asistente de IA, a partir de una descripción, foto del formulario en papel, PDF u hoja de cálculo.
- Límites por producto: cada valor se clasifica como OK, NOK o Regular al momento de capturarlo.
- Lectura directa de básculas en los campos numéricos (adicional).
- Historial de quién llenó, modificó y validó, con el valor anterior y el nuevo de cada campo.
- Cartas de control, histogramas, Cp y Cpk; planes de acción abiertos directo desde la no conformidad.
Señales de que lo necesita
- El auditor pide un registro de hace seis meses y alguien va al archivo.
- La desviación solo se detecta cuando el cliente reclama.
- El formulario cambia y hay que reimprimir todo.
LMS: para saber quién está apto para hacer qué
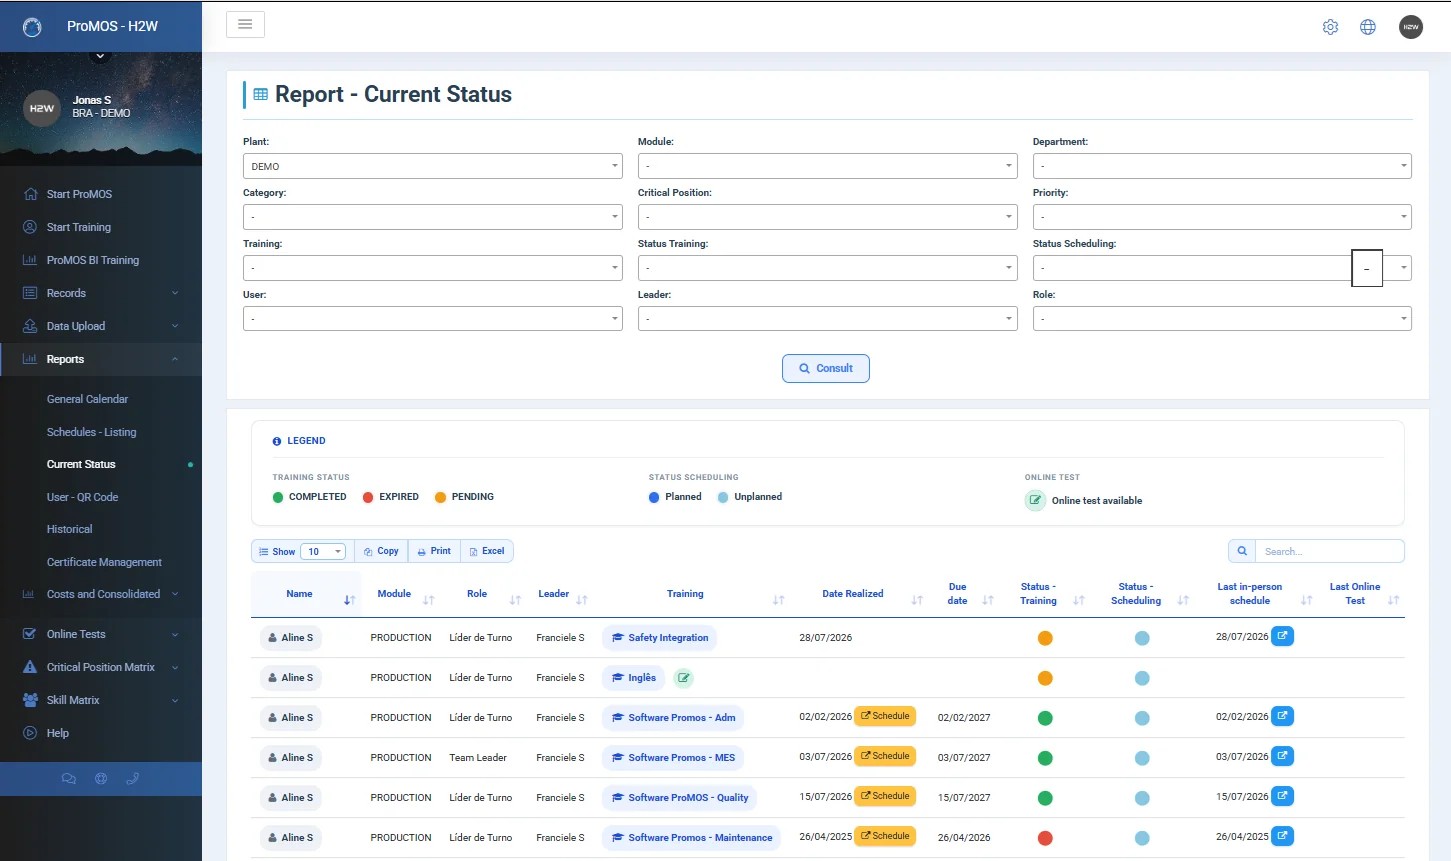
El LMS (Learning Management System) industrial gestiona capacitaciones, reciclajes y certificaciones — normas de seguridad, procedimientos internos, puestos críticos.
Resuelve un riesgo silencioso: la capacitación vence, la hoja de cálculo no avisa y la persona sigue operando, hasta que una auditoría o un incidente exhibe la falla. Y responde a una pregunta que producción se hace todo el tiempo: ¿quién puede cubrir esta función hoy?
Lo que debe ofrecer
- Público obligatorio por colaborador, puesto, departamento, centro de costos o puesto crítico, actualizado automáticamente con cada cambio.
- Exámenes en línea con banco de preguntas, calificación mínima y examen de renovación disponible 3 meses antes del vencimiento.
- Grupos presenciales con asistencia por QR Code y certificados con firma digital.
- Matrices de puestos críticos y de habilidades, con el nivel de dominio de cada persona.
- Alertas por correo de vencimientos, pendientes y convocatorias, para el colaborador y el líder.
Señales de que lo necesita
- La matriz de habilidades es una hoja de cálculo con varias versiones.
- El vencimiento se descubre cuando ya venció.
- Nadie sabe quién cubre a un operador crítico en vacaciones.
CIL: para que el mantenimiento autónomo suceda de verdad
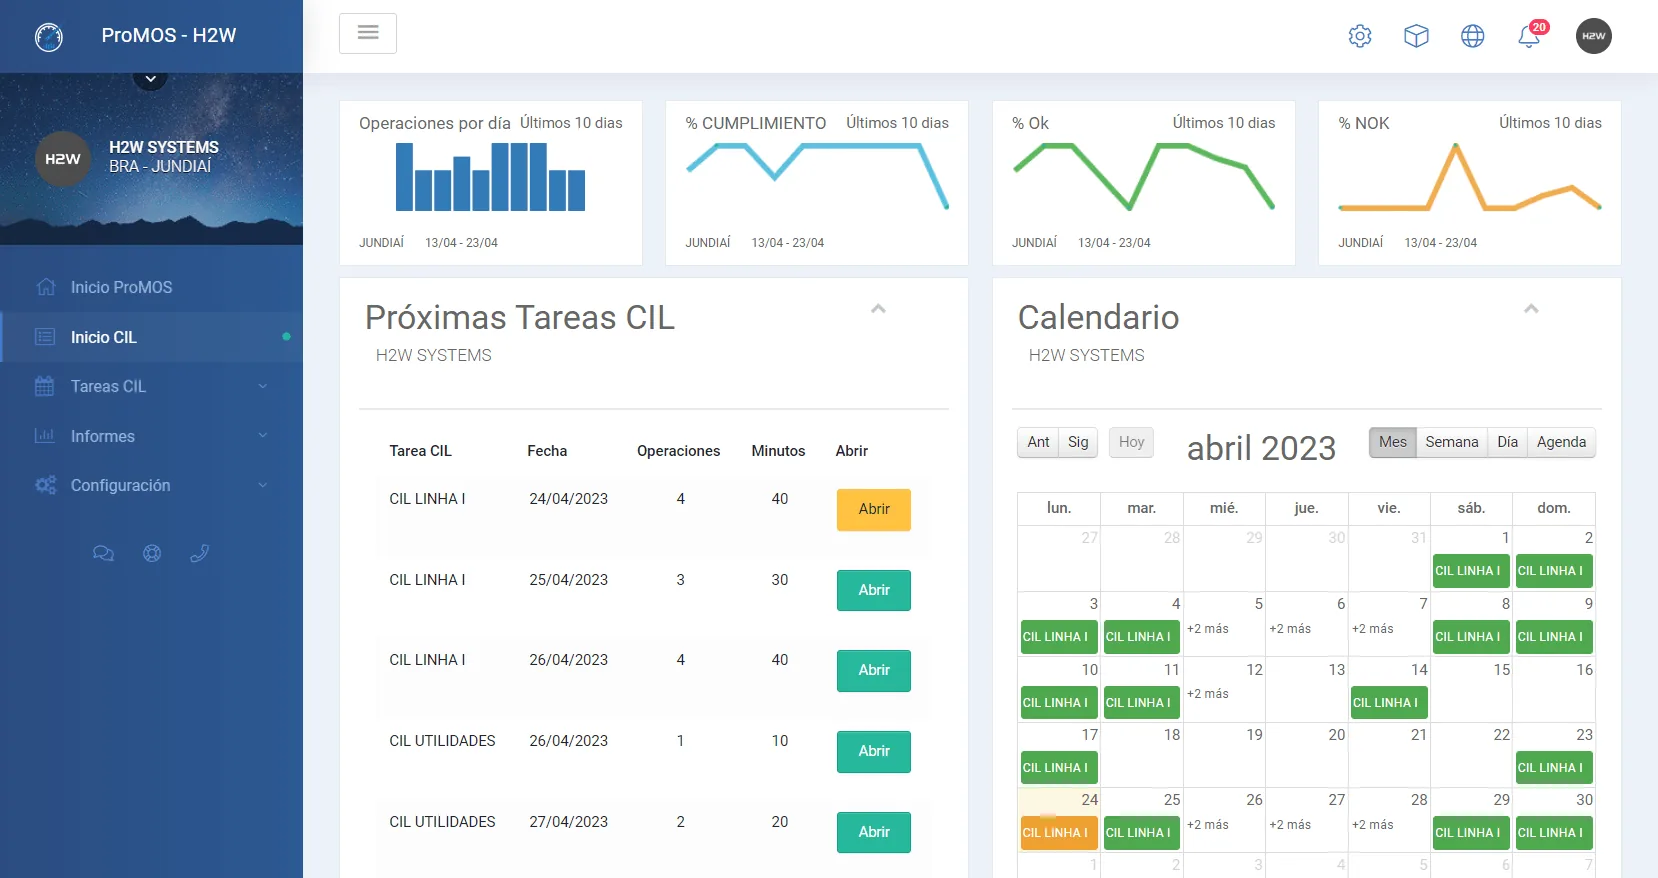
CIL es la sigla de limpieza, inspección y lubricación — las rutinas de mantenimiento autónomo que el propio operador realiza para mantener las condiciones básicas del equipo.
Es distinto del CMMS: allí está el trabajo del equipo de mantenimiento; aquí, el cuidado diario de quien opera. El CIL resuelve la rutina que depende de la memoria del turno y el pequeño defecto que, sin que nadie lo vea, se convierte en paro.
Lo que debe ofrecer
- Tareas por línea, celda y equipo, con estándar, método, tiempo previsto y condición de la máquina (en marcha o parada).
- EPP, procedimientos de bloqueo (LOTO) y lecciones de un punto (LUP) mostrados en la propia operación.
- Frecuencias de diaria a anual, con reglas de anticipación y tolerancia y rol de inspectores.
- Ejecución OK/NOK desde computadora, tableta o smartphone.
- El defecto registrado en la ejecución genera una etiqueta en LABEL (cuando está contratado).
Señales de que lo necesita
- El tablero de CIL tiene tareas firmadas en bloque al final de la semana.
- Nadie conoce la adherencia real a las rutinas.
- La lubricación se recuerda cuando el rodamiento ya hizo ruido.
Gestión de Terceros: para que la documentación de los contratistas no venza en silencio
Toda planta recibe empresas contratistas — mantenimiento, obras, limpieza, servicios especializados. Cada una debe presentar documentos de la empresa (acta constitutiva, programas de salud ocupacional y de gestión de riesgos, seguro de vida) y de cada colaborador (certificado médico de aptitud, registro de EPP, certificaciones de seguridad como trabajo eléctrico, espacios confinados y trabajo en alturas).
Cuando eso circula por correo y carpetas, nadie sabe con certeza quién está al día. El módulo Gestión de Terceros de ProMOS® centraliza estas reglas y pone a la propia empresa contratista a enviar y dar seguimiento a su documentación.
Lo que debe ofrecer
- Catálogo de requisitos de la empresa y del colaborador, con criterio de aceptación, aplicados automáticamente según el tipo de servicio.
- Portal de la empresa contratista: invitación por correo, envío de documentos en PDF y seguimiento de lo pendiente, por vencer, vencido o rechazado.
- Validación como aprobado/rechazado, con vigencia y comentario — y vencimientos controlados automáticamente.
- Validación asistida por IA: verifica el tipo de documento, los datos del registro y el criterio de aceptación, extrae la vigencia y sugiere el resultado, siempre revisable por su equipo.
- Inducción en línea con videos obligatorios y examen antes del acceso a la planta.
Señales de que lo necesita
- El vencimiento de un certificado médico se descubre en la caseta de acceso.
- El equipo de seguridad o RR. HH. pasa días revisando PDF.
- La inducción se repite porque no hay registro de la anterior.
Los sistemas separados funcionan. Conectados, la ganancia se multiplica.
No hay obligación de comprar todo junto — y no debería haberla. Cada módulo de ProMOS® funciona solo y es opcional. Pero el problema de la planta rara vez respeta las fronteras entre departamentos: el paro de producción es un problema de mantenimiento, que depende del almacén, que depende de quién está capacitado.
Con sistemas separados, esa conversación ocurre por correo, teléfono y recaptura. Con sistemas conectados, ocurre sola. Cuatro ejemplos concretos:
El paro se convierte en orden de servicio; los repuestos de la OS se reservan para la fecha programada y se descuentan del inventario al cierre. MTBF y MTTR salen de los mismos paros que alimentan el OEE.
La no conformidad abre el plan de acción en el propio formulario, y se le da seguimiento junto con los planes de acción de los demás módulos.
El defecto encontrado en la rutina del operador se convierte en etiqueta y llega a quien lo resuelve — antes de convertirse en paro.
En el análisis de la pérdida, “¿operador capacitado?” deja de ser una suposición: el estatus de la capacitación está en la misma base que la producción.
Sistemas separados
- Máquina, producto y persona registrados de nuevo en cada sistema.
- El análisis se detiene en la frontera de cada herramienta.
- Cada integración entre dos sistemas es un proyecto aparte.
- El mismo dato capturado dos veces — y con dos versiones.
Plataforma conectada
- Catálogos únicos: equipos, productos, colaboradores y materiales compartidos.
- El indicador es el inicio del análisis: ¿fallas recurrentes? ¿CIL al día? ¿Preventivo realizado? ¿Repuestos disponibles? ¿El CEP indicaba desviación? ¿Operador capacitado?
- ProMOS BI nativo en cada módulo, sin licencia adicional de Power BI.
- Interfaces con ERP, sistemas de supervisión y PLCs, siguiendo las reglas de la empresa.
Listo para implementar, hecho para adaptarse
ProMOS® es una plataforma industrial probada, usada por grandes fabricantes. Llega lista para usar y se configura según las reglas, cálculos, reportes y pantallas de cada empresa.
No es un producto cerrado: lo que falte se puede agregar después, y cada cliente tiene su propio ambiente y base de datos. Usted empieza con un módulo y conecta los demás cuando tenga sentido.
Empiece por el dolor que más cuesta — y crezca según la madurez
No hay un orden obligatorio. Hay el orden que paga la cuenta primero. Dos formas de decidir:
Por dolor
“Pierdo capacidad y no sé dónde”
Empiece por el MES en una línea piloto. Con los paros medidos, el CMMS entra para atacar los que vienen de fallas.
“Mantenimiento vive de correctivos”
CMMS y ALMOX juntos, para que plan y repuesto avancen lado a lado. Después, el CIL lleva el cuidado básico al operador.
“Auditorías y reclamos de clientes”
QualityWeb, empezando por los formularios más críticos; CEP en las variables que definen el producto.
“Riesgo con personas y cumplimiento”
LMS para los colaboradores propios; Gestión de Terceros para las empresas y personas contratistas.
Por madurez
Salir del papel
Registrar en el punto de ejecución: producción, checklists de calidad, rutas de CIL, capacitaciones.
Meta: dato confiable, el mismo día.Conectar
Enlazar los módulos: paro → orden de servicio, NOK → plan de acción, orden → repuesto reservado.
Meta: el problema llega solo a quien lo resuelve.Analizar y anticipar
CEP con Cp y Cpk, MTBF y MTTR, cumplimiento de planes, ProMOS BI e interfaces con PLC y ERP.
Meta: actuar antes de la pérdida.Tres cuidados al comprar. Pida la demostración con un problema suyo, no con el guion del proveedor. Pregunte quién modifica formularios, motivos de paro y velocidades después de la implementación — en ProMOS®, el propio equipo de la planta. Y verifique que el cálculo de los indicadores sea abierto y auditable.
Dudas sobre sistemas industriales
¿Cuál es la diferencia entre MES y ERP?
El ERP gestiona el negocio: pedidos, compras, inventario contable y facturación. El MES gestiona lo que pasa en la línea, minuto a minuto: producción, paros, pérdidas y OEE. Se complementan: el MES de ProMOS® puede recibir del ERP los catálogos y las órdenes programadas y devolver los resultados de las órdenes, sin recaptura.
¿Necesito contratar todos los módulos a la vez?
No. Cada módulo funciona solo y es opcional. El camino más común es empezar por el dolor más caro y agregar módulos conforme la operación madura. Cuando están conectados, los datos pasan de uno a otro sin recaptura.
¿CMMS y CIL no hacen lo mismo?
No. El CMMS organiza el trabajo del equipo de mantenimiento: órdenes de servicio, planes preventivos, costos e historial de los equipos. El CIL organiza el mantenimiento autónomo que hace el operador: limpieza, inspección y lubricación. Se complementan: un NOK en el CIL se convierte en etiqueta y el defecto se atiende antes de convertirse en paro.
¿CEP y QualityWeb son lo mismo?
El CEP (Control Estadístico de Procesos) es una técnica; QualityWeb es el módulo que digitaliza los formularios de calidad y, con los datos registrados, genera cartas de control, histogramas, Cp y Cpk. En la práctica, usted tiene los registros y la estadística en el mismo lugar.
¿El sistema se adapta a las reglas de mi planta?
Sí. ProMOS® llega listo, en su versión estándar, y se configura según las reglas, cálculos, reportes y pantallas de cada empresa. Los parámetros del día a día — motivos de paro, velocidades, formularios, requisitos documentales — los administra el propio equipo de la planta. Lo que no exista se puede desarrollar después, porque cada cliente tiene su propio ambiente y base de datos.
¿No sabe por qué sistema empezar?
Cuéntenos qué problema cuesta más en su planta. Le mostramos el módulo correcto, con pantallas reales, y lo que puede mover en su indicador.