MES, CMMS, CEP, LMS, CIL, ALMOX: qual sistema resolve cada problema da fábrica
Siglas demais, fornecedores dizendo que fazem tudo e uma planilha que ninguém quer largar. Este guia começa pelo problema que você sente no chão de fábrica e chega ao sistema que resolve — com o indicador que deve se mexer e os sinais de que chegou a hora.
Por que é tão fácil se perder na compra de um sistema industrial
Quem procura software para a fábrica encontra, em poucos minutos, MES, MOM, CMMS, EAM, QMS, CEP, SPC, LMS, WMS… Cada fornecedor usa as siglas do seu jeito, quase todos dizem que fazem tudo, e as demonstrações mostram telas bonitas — raramente o problema que você precisa resolver amanhã cedo.
O resultado é conhecido. A empresa compra pela sigla, não pela dor. Contrata um sistema enorme e usa uma fração dele, ou compra quatro ferramentas que não conversam e passa a digitar a mesma informação em quatro lugares. Depois de um ano, a planilha paralela continua viva.
A pergunta certa não é “qual sistema eu preciso ter?”, e sim “qual problema eu quero parar de ter?”. Cada sistema industrial existe para mover um indicador específico. Se você sabe qual indicador está doendo, sabe por onde começar.
Neste guia, usamos os módulos da plataforma ProMOS® como exemplo concreto, porque conhecemos cada tela por dentro. Mas a lógica vale para qualquer fornecedor: ligue o sintoma ao sistema, o sistema ao indicador — e só então olhe as telas.
Sete sistemas, sete perguntas diferentes
Cada sistema responde a uma pergunta que a fábrica faz todos os dias. Clique em um card para ir direto à explicação.
Quanto produzimos, quanto perdemos e por quê?
OEECMMSManutençãoOs equipamentos estão sendo cuidados antes de quebrar?
MTBF · MTTR · cumprimentoALMOXAlmoxarifadoA peça certa está na prateleira quando a manutenção precisa?
Abaixo do mínimo · valor em estoqueCEPQualityWebO produto e o processo estão dentro dos limites?
% NOK · Cp/CpkLMSTreinamentosQuem está habilitado para fazer o quê — e até quando?
Vencidos · % aprovaçãoCILLimpeza, inspeção, lubrificaçãoAs condições básicas dos equipamentos estão em dia?
% cumprimento · % NOKTerceirosGestão de TerceirosAs empresas e pessoas contratadas estão com a documentação em dia?
% conformidadePA · FMEA · LABEL · LOGO que conecta tudoPlanos de ação, análise de falhas, etiquetas de anomalia e logbook: os módulos que fazem o problema andar até quem resolve.
Ver a plataformaDo sintoma ao sistema
Procure a frase que você já ouviu na reunião da manhã. Ao lado, o sistema que ataca o problema e o indicador que deve mudar.
| O que você ouve na fábrica | Sistema | Indicador que se mexe |
|---|---|---|
| “Não sei por que a linha para — e cada turno conta uma história diferente.” | MES | OEE, top paradas, disponibilidade |
| “O número da produção vem de uma planilha preenchida no fim do turno.” | MES | OEE por turno, operador e produto |
| “A preventiva atrasa e a mesma máquina quebra de novo.” | CMMS | MTBF, MTTR, % de cumprimento dos planos |
| “A manutenção para esperando peça — e o estoque está cheio do que ninguém usa.” | ALMOXCMMS | Itens abaixo do mínimo, estoque parado, previsão de falta |
| “Checklist de qualidade em papel; na auditoria, ninguém acha o registro.” | QualityWeb | % NOK, rastreabilidade dos registros |
| “O processo oscila e o refugo aparece sem aviso.” | CEP | Cp, Cpk, cartas de controle |
| “Treinamento vencido; matriz de habilidades numa planilha que ninguém atualiza.” | LMS | Treinamentos vencidos, % de aprovação |
| “Limpeza, inspeção e lubrificação dependem da memória de quem está no turno.” | CIL | % de cumprimento do plano, % NOK |
| “Documentação de terceiros chega por e-mail e vence sem ninguém ver.” | Gestão de Terceiros | % de conformidade, documentos vencidos |
| “A ação foi combinada na reunião e ninguém sabe quem ficou de fazer.” | PA | Ações com responsável, prazo e status |
MES: para enxergar onde o tempo da linha está indo
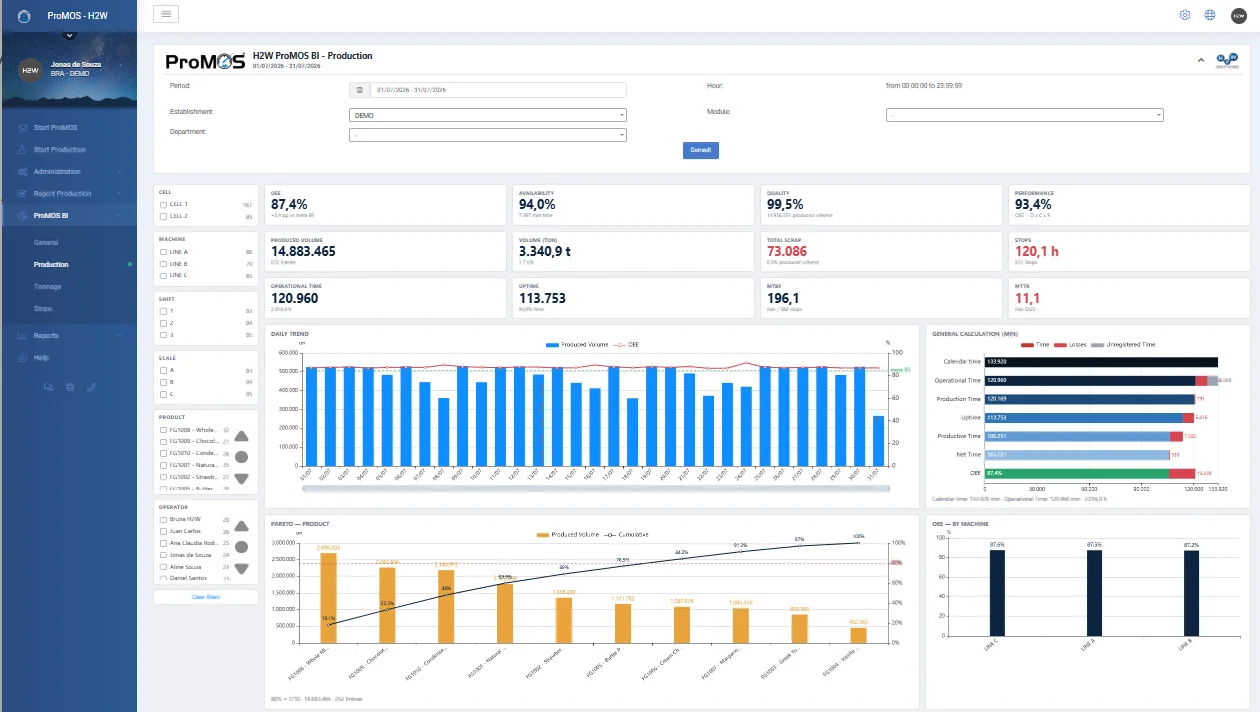
O MES (Manufacturing Execution System) registra o que acontece na produção, turno a turno: ordens, volumes, paradas e perdas. A partir disso, calcula o OEE — disponibilidade, performance e qualidade — e mostra onde está a perda.
Ele resolve o problema mais caro da fábrica: capacidade que existe, já foi paga, e escorre em paradas, lentidão e refugo sem que ninguém consiga dizer quanto. Para entender o indicador em detalhe, veja o guia visual do OEE.
O que ele precisa entregar
- Apontamento por ordem, turno e operador, com validações (sem sobreposição na mesma máquina, sem apontar sem cadência ou operador).
- Paradas com motivos configuráveis e Pareto automático; períodos não operacionais que não contam como perda.
- Cálculo do OEE aberto, indicador por indicador — sem número mágico.
- Painel de linha para a TV do chão de fábrica, com OEE do turno contra a meta e as 5 maiores paradas.
- Interfaces com o ERP e captação de quantidades e paradas direto de PLCs, sensores ou supervisórios.
Sinais de que você precisa
- O OEE é calculado em planilha, por alguém, dias depois do fato.
- A reunião diária discute se o número está certo, e não a causa da perda.
- Ninguém sabe dizer qual parada custou mais no mês.
CMMS: para a manutenção sair do apaga-incêndio
O CMMS (Computerized Maintenance Management System) organiza o trabalho da equipe de manutenção: cadastro e ficha técnica dos equipamentos, solicitações, ordens de serviço, planos preventivos e preditivos, custos.
Ele resolve a manutenção que vive de corretiva — em que a preventiva existe no papel, mas escorrega no calendário, e ninguém sabe quanto custa manter cada equipamento.
O que ele precisa entregar
- Estrutura de ativos (área, linha, equipamento, componente) com ficha técnica, anexos e histórico de cada equipamento.
- Solicitações de qualquer área, avaliadas pela manutenção antes de virar ordem de serviço.
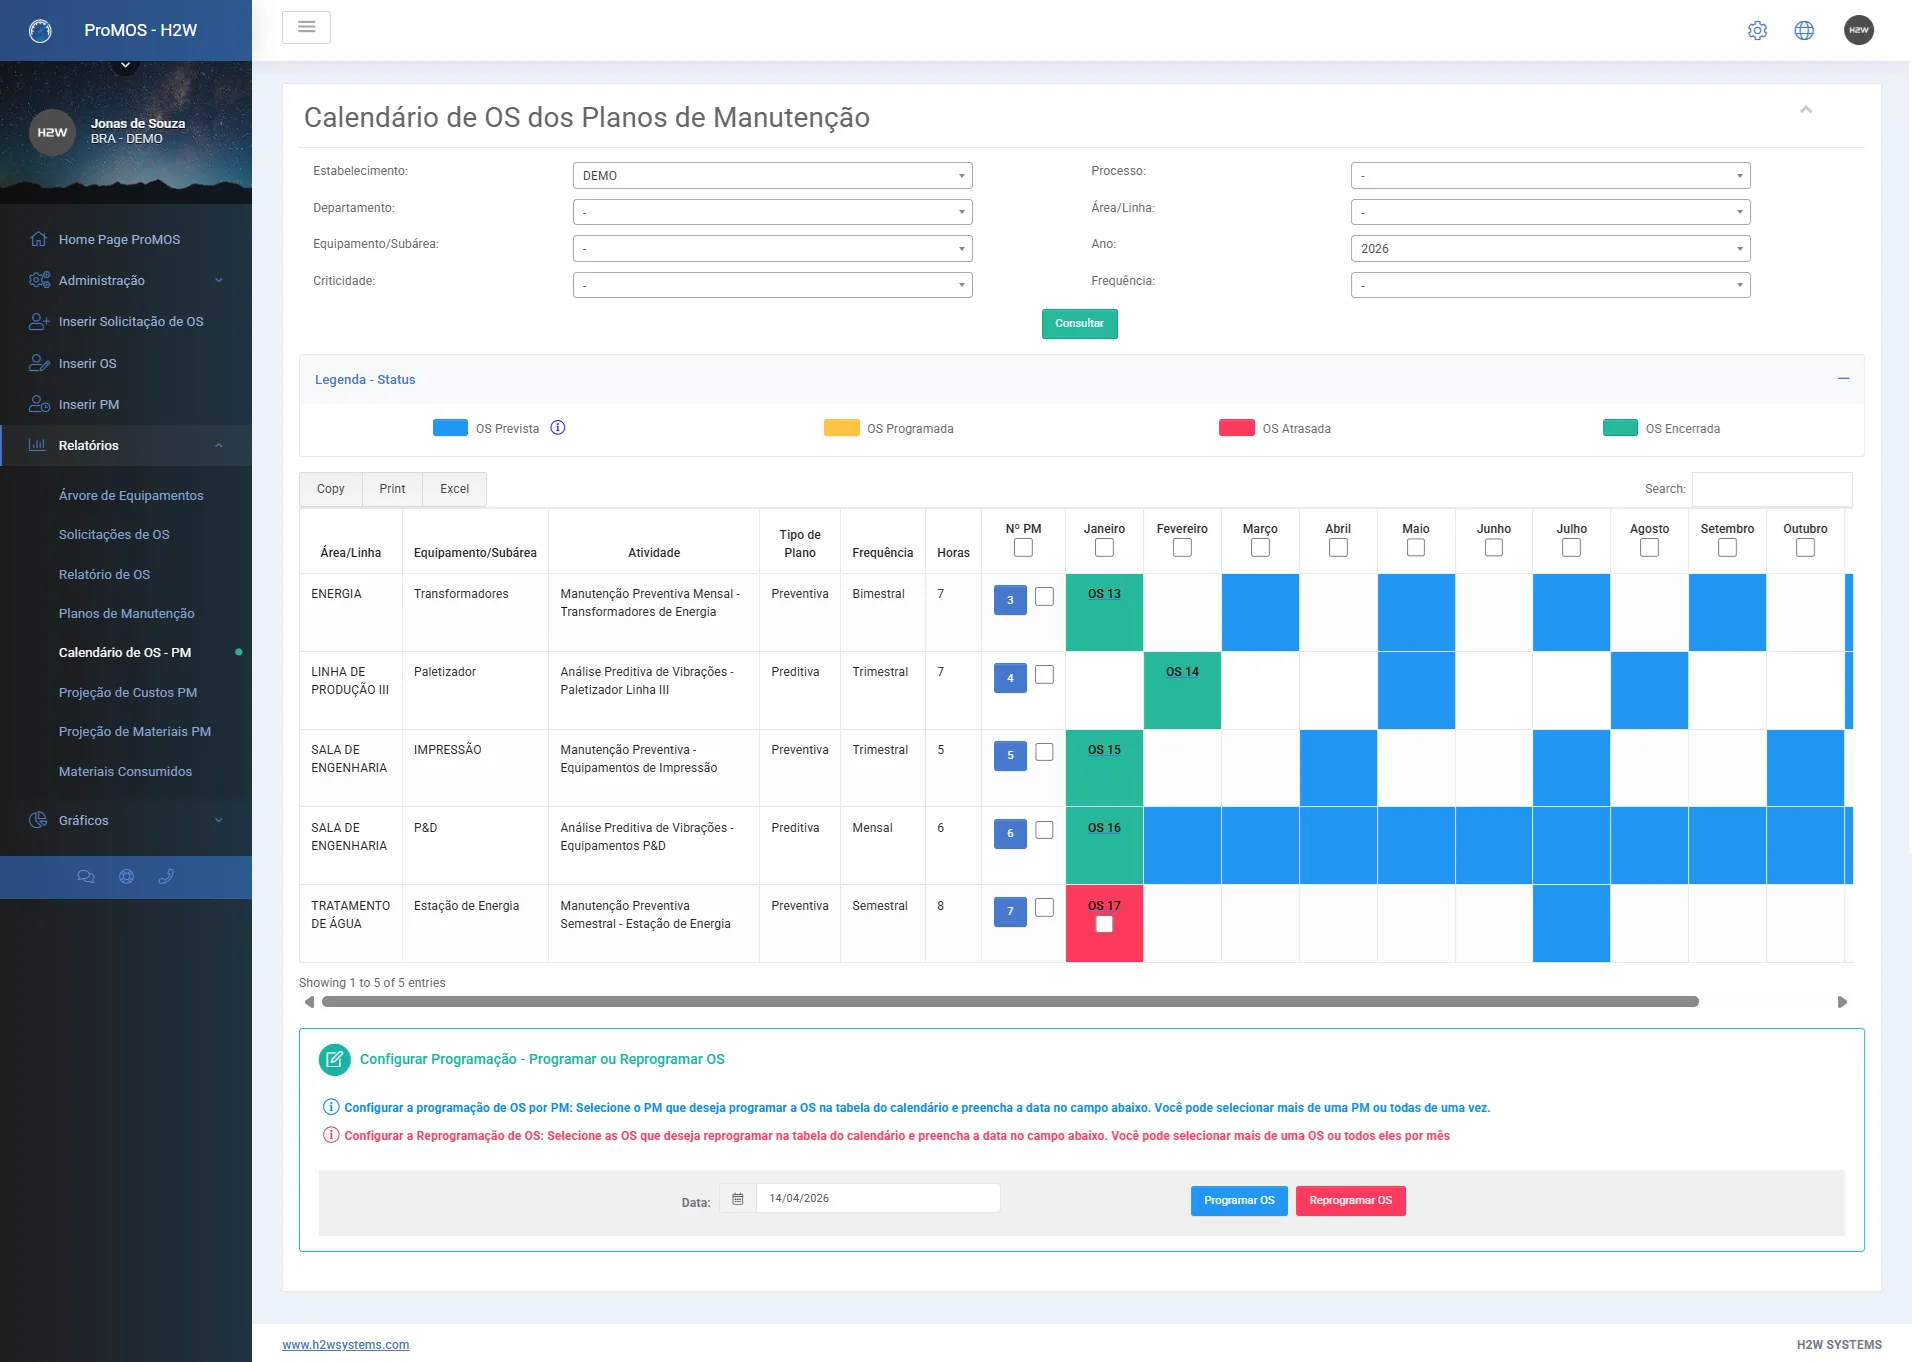
- Planos preventivos, preditivos, de metrologia e rotas de inspeção e lubrificação que geram as ordens sozinhos e reprogramam a próxima no encerramento.
- Custo total da OS: horas × custo/hora, materiais e peças, serviços de terceiros e locações.
- Calendário com ordens previstas, programadas, atrasadas e fechadas, com reprogramação em lote.
Sinais de que você precisa
- A preventiva é controlada em planilha ou em quadro na parede.
- O histórico do equipamento está na cabeça do técnico mais antigo.
- O orçamento de manutenção é discutido sem saber para onde o dinheiro foi.
ALMOX: para a peça estar lá quando a manutenção precisa
O almoxarifado industrial controla materiais e peças de reposição: entradas, reservas, saídas e inventário, com o custo médio atualizado automaticamente.
Parece assunto administrativo, mas é aqui que muita parada longa nasce: a ordem está aberta, o técnico está pronto e a peça não está na prateleira. Do outro lado, o estoque acumula itens que ninguém usa — dinheiro parado.
O que ele precisa entregar
- Entradas com fornecedor, nota fiscal e valor; saídas valorizadas pelo custo médio do momento.
- Reservas com data prevista de saída e bloqueio da retirada de quantidades já reservadas.
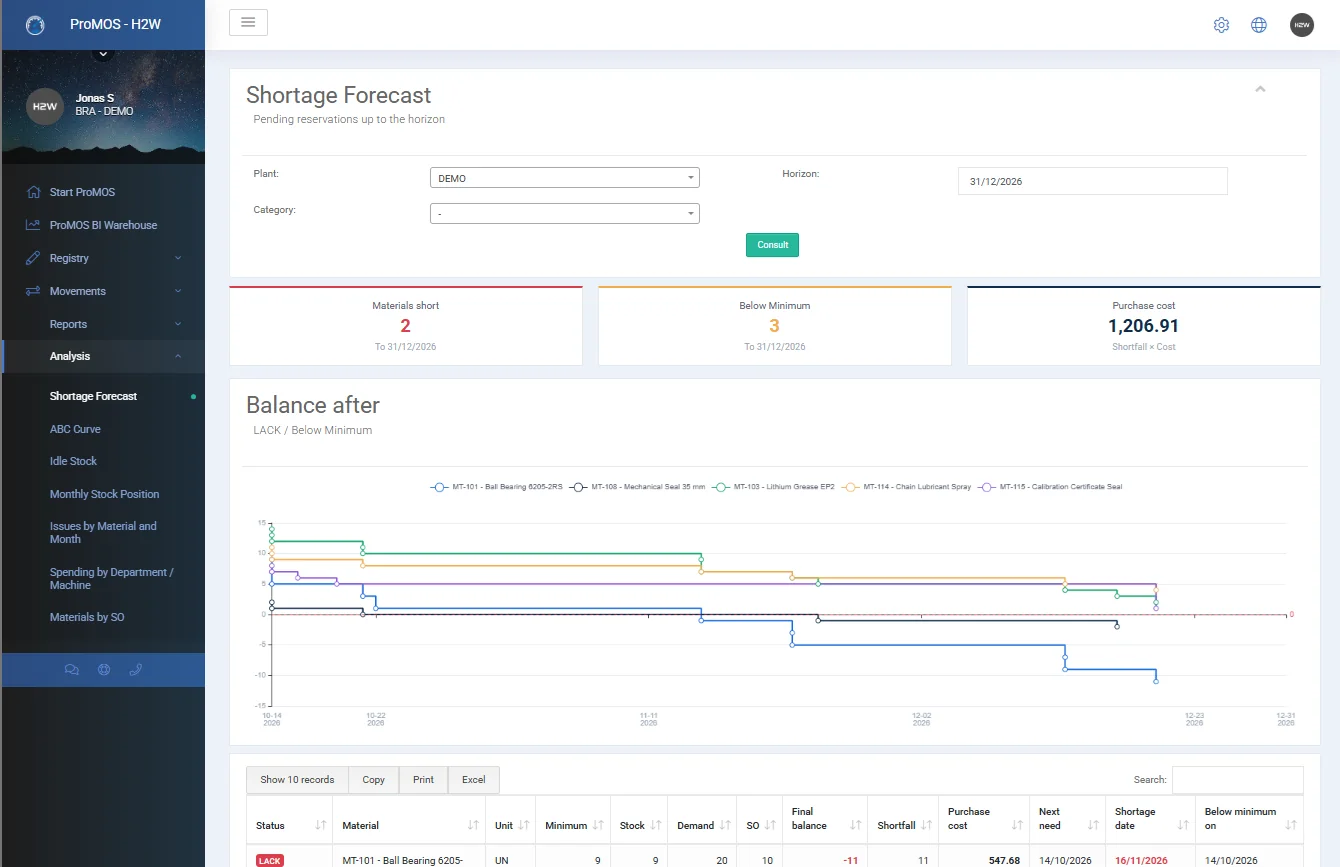
- Estoque mínimo, lista de reposição com fornecedor e curva ABC do consumo.
- Estoque parado há 30, 60, 90, 180 ou 365 dias, com valor.
- Com o CMMS: cadastro único, peças das OS reservadas automaticamente e baixadas no encerramento, e previsão de falta a partir das ordens programadas.
Sinais de que você precisa
- O saldo do sistema não bate com a prateleira.
- Compra emergencial virou rotina.
- Ninguém sabe quanto dinheiro está parado em peças.
QualityWeb e CEP: para a qualidade sair do papel e o processo parar de oscilar
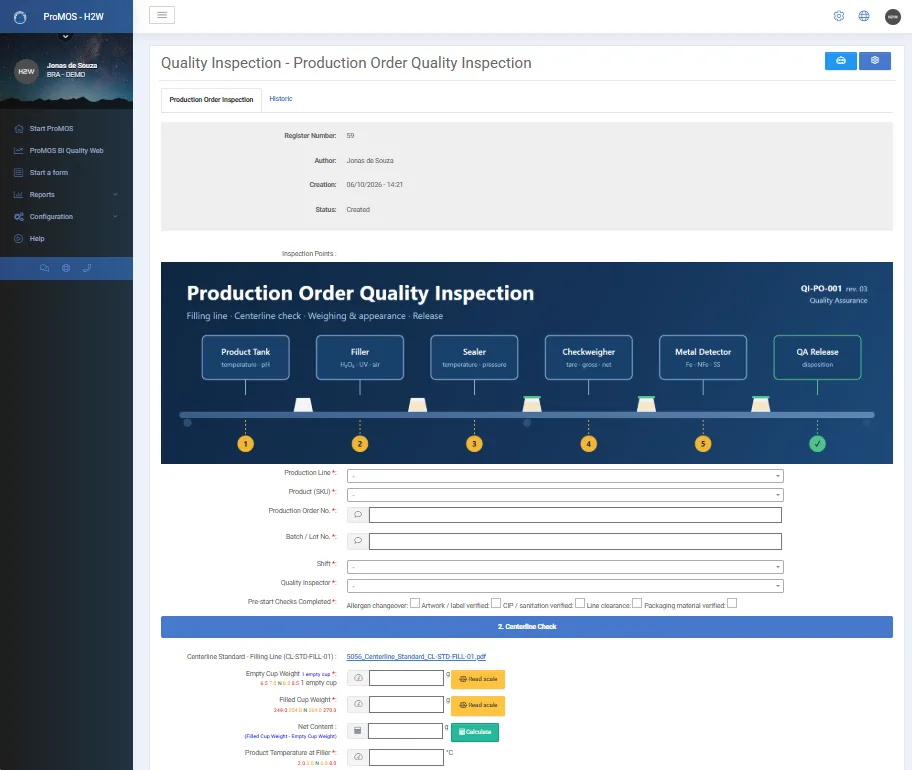
Aqui há duas necessidades que andam juntas. A primeira é digitalizar os registros de qualidade — checklists, centerlines, análises de laboratório, liberação de lotes, auditorias — que hoje vivem em pranchetas e pastas. A segunda é o CEP (Controle Estatístico de Processo), que usa esses dados para mostrar se o processo está estável e capaz.
No ProMOS®, as duas estão no mesmo módulo, o QualityWeb. E estabilidade de processo não é só assunto de qualidade: em uma pesquisa com 25 linhas, a capabilidade explicou 87% da variação do OEE.
O que ele precisa entregar
- Formulários criados e alterados pela própria equipe, sem programação — inclusive com um assistente de IA, a partir de uma descrição, foto do formulário em papel, PDF ou planilha.
- Limites por produto: cada valor vira OK, NOK ou Regular na hora do preenchimento.
- Leitura direta de balanças nos campos numéricos (adicional).
- Histórico de quem preencheu, alterou e validou, com o valor anterior e o novo de cada campo.
- Cartas de controle, histogramas, Cp e Cpk; planos de ação abertos direto da não conformidade.
Sinais de que você precisa
- O auditor pede um registro de seis meses atrás e alguém vai até o arquivo.
- O desvio só é percebido quando o cliente reclama.
- O formulário muda e é preciso reimprimir tudo.
LMS: para saber quem está apto a fazer o quê
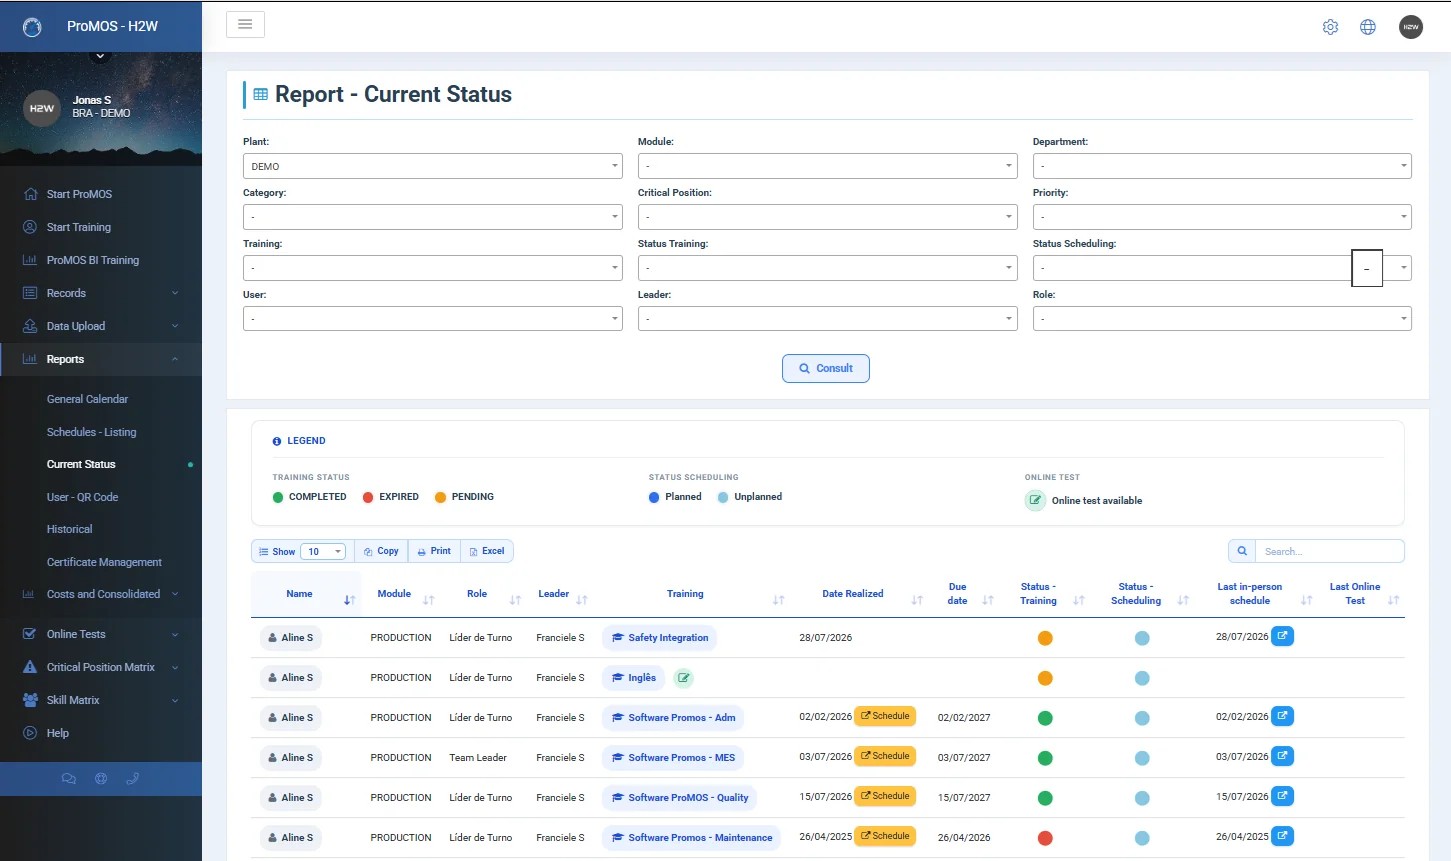
O LMS (Learning Management System) industrial gerencia treinamentos, reciclagens e certificações — normas regulamentadoras, procedimentos internos, posições críticas.
Ele resolve um risco silencioso: o treinamento vence, a planilha não avisa e a pessoa continua operando, até a auditoria ou um incidente mostrar o furo. E responde a uma pergunta que a produção faz o tempo todo: quem pode cobrir esta função hoje?
O que ele precisa entregar
- Público obrigatório por colaborador, cargo, departamento, centro de custo ou posição crítica, atualizado automaticamente a cada mudança.
- Provas on-line com banco de questões, nota mínima e prova de renovação liberada 3 meses antes do vencimento.
- Turmas presenciais com presença por QR Code e certificados com assinatura digital.
- Matrizes de posições críticas e de habilidades, com o nível de domínio de cada pessoa.
- Alertas por e-mail de vencimentos, pendências e convocações, para o colaborador e o líder.
Sinais de que você precisa
- A matriz de habilidades é uma planilha com várias versões.
- O vencimento é descoberto depois que venceu.
- Ninguém sabe dizer quem cobre um operador crítico nas férias.
CIL: para a manutenção autônoma acontecer de verdade
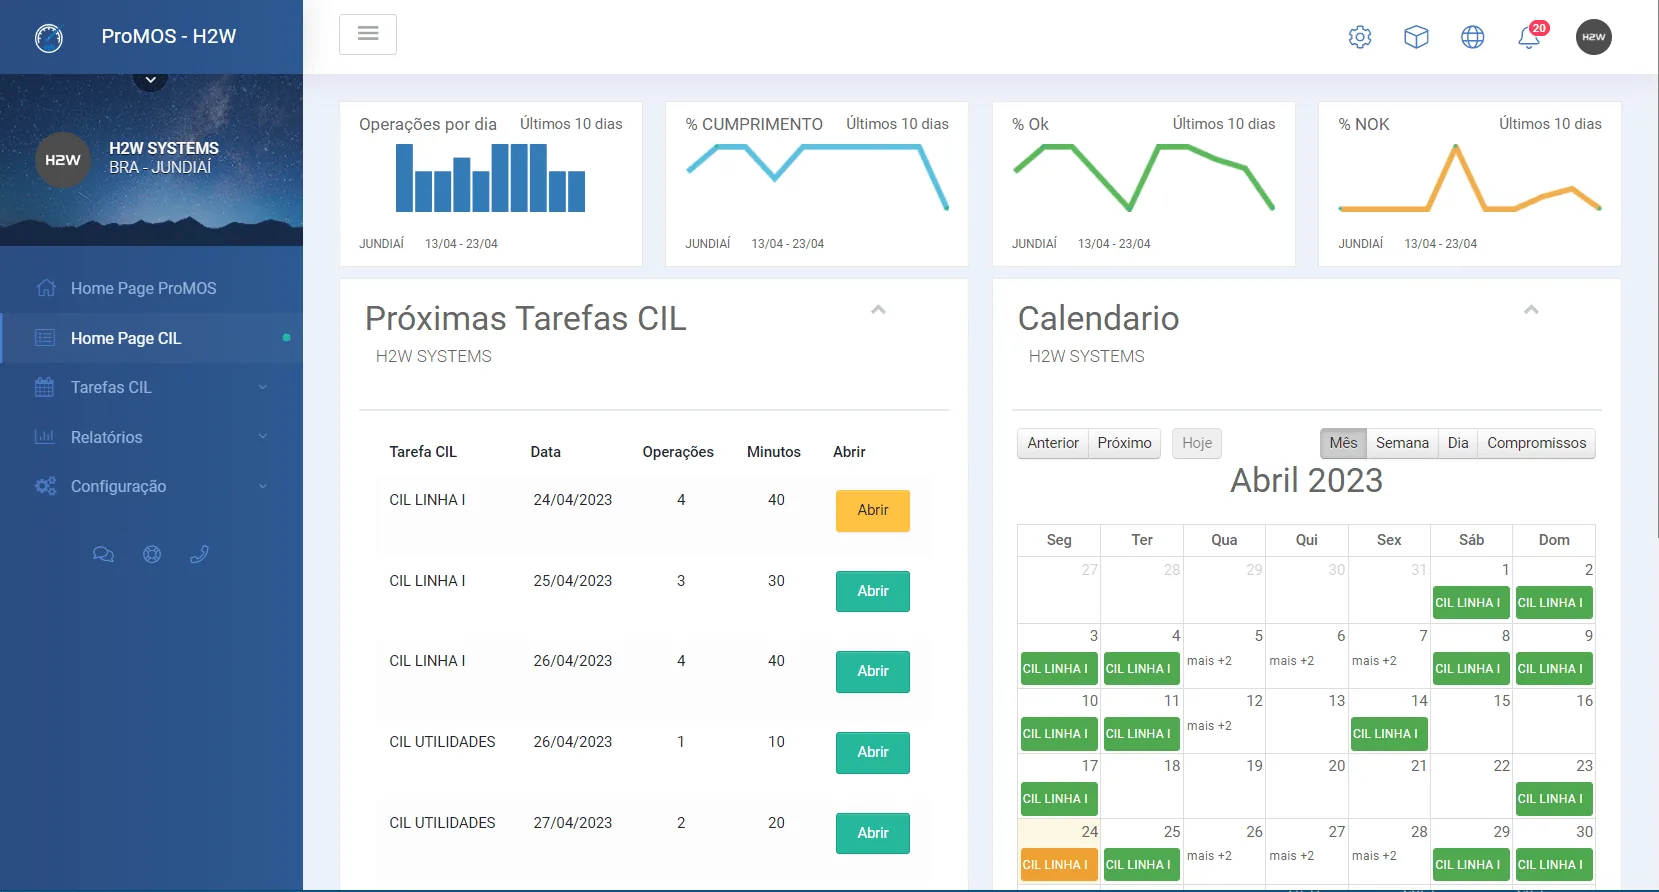
CIL é a sigla de limpeza, inspeção e lubrificação — as rotinas de manutenção autônoma que o próprio operador executa para manter as condições básicas do equipamento.
É diferente do CMMS: lá está o trabalho da equipe de manutenção; aqui, o cuidado diário de quem opera. O CIL resolve a rotina que depende da memória do turno e o pequeno defeito que, sem ninguém ver, vira parada.
O que ele precisa entregar
- Tarefas por linha, célula e equipamento, com padrão, método, tempo previsto e condição da máquina (em marcha ou parada).
- EPIs, procedimentos de bloqueio (LOTO) e lições de um ponto (OPL) exibidos na própria operação.
- Frequências de diária a anual, com regras de antecipação e tolerância e escala de inspetores.
- Execução OK/NOK por computador, tablet ou smartphone.
- Defeito registrado na execução gera etiqueta no LABEL (quando contratado).
Sinais de que você precisa
- O quadro de CIL tem tarefas assinadas em lote no fim da semana.
- Ninguém sabe a adesão real às rotinas.
- A lubrificação é lembrada quando o rolamento já fez barulho.
Gestão de Terceiros: para a documentação dos contratados não vencer em silêncio
Toda fábrica recebe empresas contratadas — manutenção, obras, limpeza, serviços especializados. Cada uma precisa apresentar documentos da empresa (contrato social, PCMSO, PGR, seguro de vida) e de cada colaborador (ASO, ficha de EPI, certificados de NR-10, NR-33, NR-35…).
Quando isso circula por e-mail e pastas, ninguém sabe ao certo quem está em dia. O módulo Gestão de Terceiros do ProMOS® centraliza essas regras e coloca a própria empresa contratada para enviar e acompanhar a documentação.
O que ele precisa entregar
- Catálogo de requisitos da empresa e do colaborador, com critério de aceitação, aplicados automaticamente conforme o tipo de serviço.
- Portal da empresa terceira: convite por e-mail, envio dos documentos em PDF e acompanhamento do que está pendente, a vencer, vencido ou reprovado.
- Validação com aprovado/reprovado, validade e comentário — e vencimentos controlados automaticamente.
- Validação assistida por IA: confere o tipo do documento, os dados do cadastro e o critério de aceitação, extrai a validade e sugere o resultado, sempre revisável pela equipe.
- Integração on-line com vídeos obrigatórios e prova antes do acesso à planta.
Sinais de que você precisa
- O vencimento de um ASO é descoberto na portaria.
- A equipe de segurança ou RH passa dias conferindo PDF.
- A integração é refeita porque não há registro da última.
Sistemas separados funcionam. Conectados, o ganho se multiplica.
Não existe obrigação de comprar tudo junto — e nem deveria existir. Cada módulo do ProMOS® funciona sozinho e é opcional. Mas o problema da fábrica raramente respeita a fronteira entre departamentos: a parada da produção é problema da manutenção, que depende do almoxarifado, que depende de quem está treinado.
Quando os sistemas são separados, essa conversa acontece por e-mail, telefone e redigitação. Quando estão conectados, ela acontece sozinha. Quatro exemplos concretos:
A parada vira ordem de serviço; as peças da OS são reservadas com a data programada e baixadas do estoque no encerramento. MTBF e MTTR saem das mesmas paradas que alimentam o OEE.
A não conformidade abre o plano de ação no próprio formulário, e ele é acompanhado junto com os planos de ação dos demais módulos.
O defeito encontrado na rotina do operador vira etiqueta e segue para quem resolve — antes de virar parada.
Na análise da perda, “operador treinado?” deixa de ser suposição: a situação do treinamento está na mesma base que a produção.
Sistemas separados
- Máquina, produto e pessoa cadastrados de novo em cada sistema.
- A análise para na fronteira de cada ferramenta.
- Cada integração entre dois sistemas é um projeto à parte.
- O mesmo dado digitado duas vezes — e com duas versões.
Plataforma conectada
- Cadastro único: equipamentos, produtos, colaboradores e materiais compartilhados.
- O indicador é o começo da análise: falhas recorrentes? CIL em dia? Preventiva realizada? Peças disponíveis? CEP indicava desvio? Operador treinado?
- ProMOS BI nativo em cada módulo, sem licença adicional de Power BI.
- Interfaces com ERP, supervisórios e PLCs, seguindo as regras da empresa.
Pronto para implantar, feito para se adaptar
O ProMOS® é uma plataforma industrial comprovada, usada por grandes fabricantes. Chega pronto para usar e é configurado às regras, cálculos, relatórios e telas de cada empresa.
Não é um produto fechado: o que faltar pode ser acrescentado depois, e cada cliente tem seu próprio ambiente e banco de dados. Você começa com um módulo e conecta os outros quando fizer sentido.
Comece pela dor que mais custa — e cresça conforme a maturidade
Não há ordem obrigatória. Há a ordem que paga a conta primeiro. Duas formas de decidir:
Pela dor
“Perco capacidade e não sei onde”
Comece pelo MES em uma linha piloto. Com as paradas medidas, o CMMS entra para atacar as que vêm de falha.
“A manutenção vive de corretiva”
CMMS e ALMOX juntos, para plano e peça andarem lado a lado. Depois, o CIL leva o cuidado básico ao operador.
“Auditoria e reclamação de cliente”
QualityWeb, começando pelos formulários mais críticos; CEP nas variáveis que definem o produto.
“Risco com pessoas e conformidade”
LMS para os colaboradores próprios; Gestão de Terceiros para as empresas e pessoas contratadas.
Pela maturidade
Tirar do papel
Registrar no ponto de execução: apontamento de produção, checklists de qualidade, rotas de CIL, treinamentos.
Meta: dado confiável, no mesmo dia.Conectar
Ligar os módulos: parada → ordem de serviço, NOK → plano de ação, ordem → peça reservada.
Meta: o problema anda sozinho até quem resolve.Analisar e antecipar
CEP com Cp e Cpk, MTBF e MTTR, cumprimento de planos, ProMOS BI e interfaces com PLC e ERP.
Meta: agir antes da perda.Três cuidados na compra. Peça a demonstração com um problema seu, não com o roteiro do fornecedor. Pergunte quem altera formulários, motivos de parada e cadências depois da implantação — no ProMOS®, a própria equipe da planta. E confira se o cálculo dos indicadores é aberto e auditável.
Dúvidas sobre sistemas industriais
Qual a diferença entre MES e ERP?
O ERP cuida do negócio: pedidos, compras, estoque contábil e faturamento. O MES cuida do que acontece na linha, minuto a minuto: produção, paradas, perdas e OEE. Eles se complementam: o MES do ProMOS® pode receber do ERP os cadastros e as ordens programadas e devolver os resultados das ordens, sem redigitação.
Preciso contratar todos os módulos de uma vez?
Não. Cada módulo funciona sozinho e é opcional. O caminho mais comum é começar pela dor mais cara e acrescentar módulos conforme a operação amadurece. Quando conectados, os dados passam de um para o outro sem redigitação.
CMMS e CIL não fazem a mesma coisa?
Não. O CMMS organiza o trabalho da equipe de manutenção: ordens de serviço, planos preventivos, custos e histórico dos equipamentos. O CIL organiza a manutenção autônoma feita pelo operador: limpeza, inspeção e lubrificação. Eles se completam: um NOK no CIL vira etiqueta e o defeito é tratado antes de virar parada.
CEP e QualityWeb são a mesma coisa?
O CEP (Controle Estatístico de Processo) é uma técnica; o QualityWeb é o módulo que digitaliza os formulários de qualidade e, com os dados registrados, gera cartas de controle, histogramas, Cp e Cpk. Na prática, você tem os registros e a estatística no mesmo lugar.
O sistema se adapta às regras da minha fábrica?
Sim. O ProMOS® chega pronto, na versão padrão, e é configurado às regras, cálculos, relatórios e telas de cada empresa. Parâmetros do dia a dia — motivos de parada, cadências, formulários, requisitos documentais — são administrados pela própria equipe da planta. O que não existir pode ser desenvolvido depois, porque cada cliente tem seu próprio ambiente e banco de dados.
Não sabe por qual sistema começar?
Conte para a gente qual problema mais custa na sua fábrica. Mostramos o módulo certo, com telas reais, e o que ele pode mover no seu indicador.